包胶嵌件偏移应沿“来料基准—模内定位—成型后位置”分阶段检查。成品看起来偏斜,不足以判断是人工放置、嵌件尺寸还是成型过程导致,需要建立可对照的位置记录。
先检查嵌件本身的定位基准
核对定位孔、平面或边缘是否与图纸一致,以及来料是否存在影响放置的毛刺、变形或表面附着物。测量时使用同一基准,避免一端看齐而另一端以外观边缘判断。不同批次嵌件应分开标记,以便看出偏移是否与来料关联。
观察放入后的约束状态
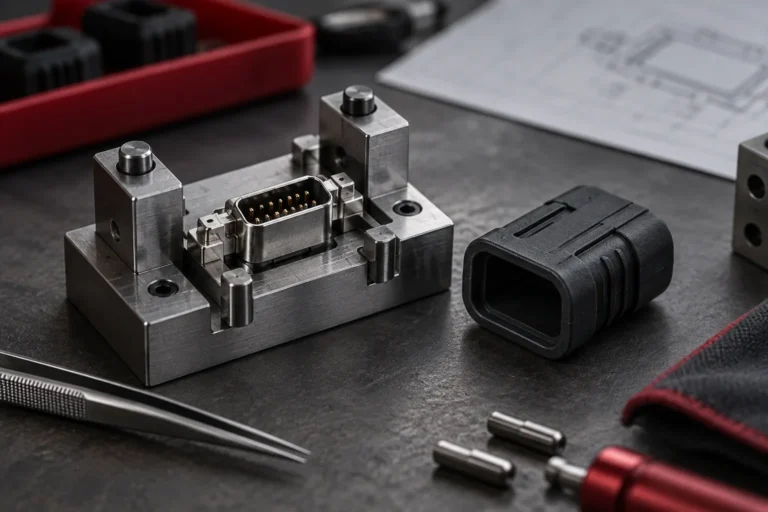
Protolabs对嵌件成型的介绍说明,预制零件先放入模具再完成包覆。由此可把放入后的定位与固定作为项目检查阶段,但不能照搬热塑性案例的参数。可由工艺人员记录放置方向、支撑接触和防错结构,检查合模前是否已经偏离。
再比较成型后的包胶分布
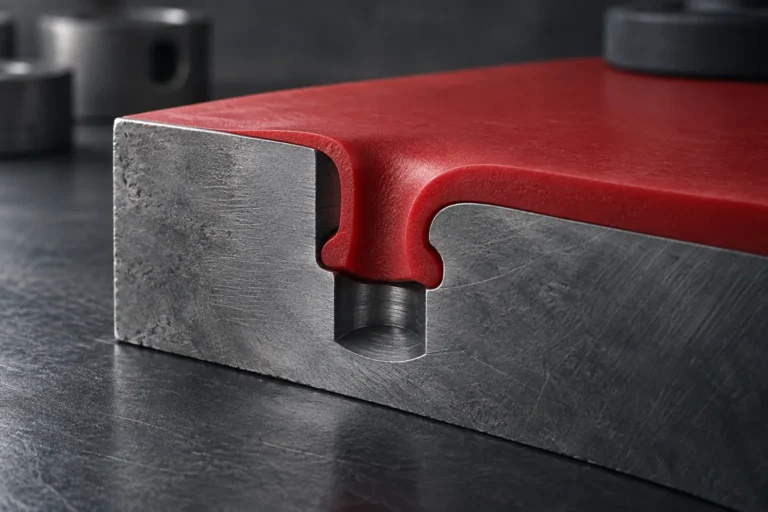
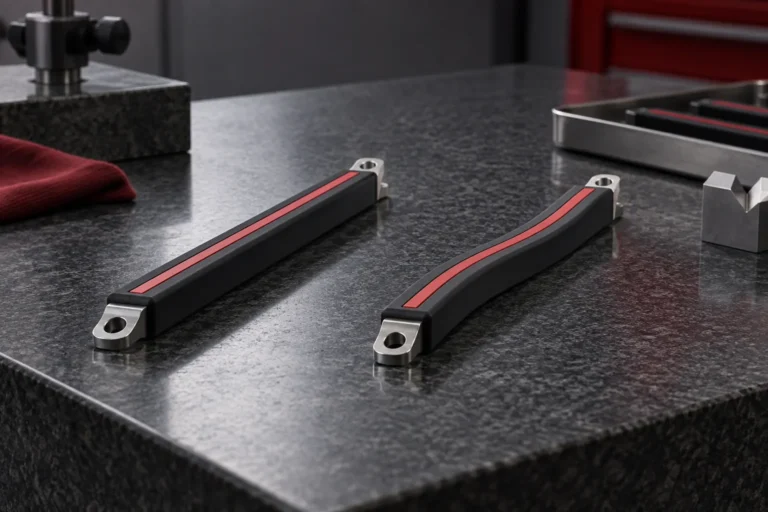
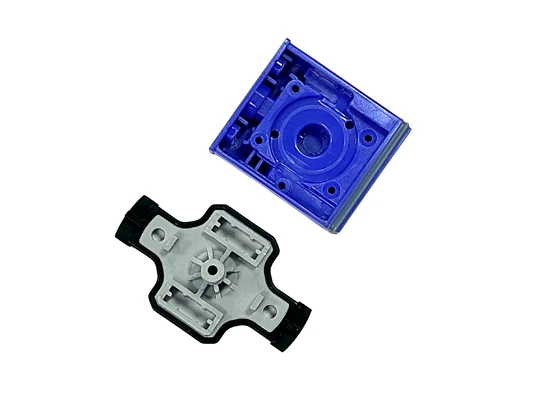
若模内初始位置正常,可进一步观察不同方向的包胶厚度、露出区域与嵌件最终姿态。调整定位或工艺后,需要复查嵌件是否受损、软胶是否完整以及关键功能是否保持。不要只把外观修得对称,就忽略内部配合尺寸。
执行清单
- 确定嵌件图纸定位基准。
- 按来料批次保存位置记录。
- 分别检查放置后与成型后状态。
- 改进后复核嵌件损伤和功能尺寸。
常见问题
增加压紧位置一定能防止偏移吗?
还要评估嵌件承受能力和压紧处对包胶成型的影响。
包胶厚薄不均就一定是嵌件移动吗?
应对照模具、来料及定位数据,不能仅凭外观反推单一原因。
参考来源
延伸阅读
技术参考:具体规格与验收要求以项目图纸及约定测试条件为准。