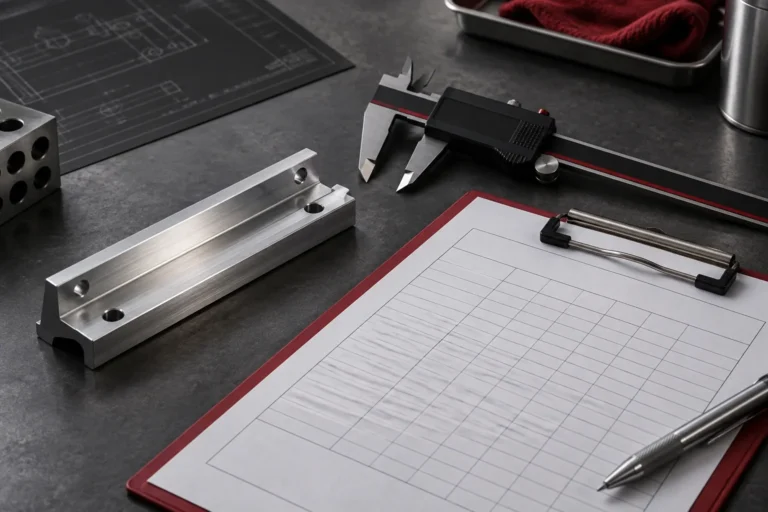
软硅胶件尺寸结果会受到接触和装夹方式影响。出现偏小时,应先判断量具是否使样件变形,再决定产品是否超差;换用更高分辨率的量具,并不能自动消除测量挤压。
观察测量时形状是否改变
将量具接触前后状态拍照,检查薄边、孔口和凸起是否被压扁或拉长。尽量保持零件自然放置,并记录夹持方向。若不同人员施力不同,结果差异可能来自操作过程,应避免直接将某个人的数据当作唯一真值。
按目标特性选择方法
KEYENCE的测量选型资料提醒,软质目标需要考虑接触引起的影响。非接触方法可以作为候选,但也要评估透明度、反光和轮廓识别等问题。方法选择应围绕实际测量对象和公差要求,不宜把“无接触”理解为天然没有误差。
用共同样件完成双方对照
可选择一组有身份的样件,约定基准、姿态与测量路径,再由双方按各自方法记录结果。对比时保留单次值及照片,查看差异是否随位置或人员变化。只有确认方法足够稳定,才能据此调整工艺或判定供货批次。
执行清单
- 拍摄接触前后的零件状态。
- 固定基准、方向和支撑方式。
- 比较接触与可用非接触方案。
- 先确认方法,再依据结果判定。
常见问题
卡尺是否完全不能用于硅胶件?
应按结构、公差和经确认的方法判断,不能一概禁止或默认适用。
读数更多小数位就更可靠吗?
分辨率只是一个因素,夹持变形和操作差异仍可能主导结果。
参考来源
延伸阅读
技术参考:具体规格与验收要求以项目图纸及约定测试条件为准。