减少精密侧边条装配返工,关键是统一定位基准、关键特征和测量方法。若零件方、壳体方与装配方各用不同位置作为参照,即使分别报告尺寸合格,也可能无法解释最终装配差异。
从最终安装状态确定基准
侧边条通常需要与多个相邻区域配合。评审时应先说明它如何固定、先接触哪一处、允许在哪些方向调整,再由设计方确认相关基准。不要仅因为某个平面容易测量就把它作为所有判定的依据;测量方便与功能相关性需要一起考虑。
挑出真正影响装配的尺寸
建议把影响定位、卡合、间隙或齐平的特征列为重点,其余尺寸按合理要求管理。Protolabs 的关键质量特征说明强调设计信息与检验项目的对应关系。 Protolabs:注塑零件的关键质量特征 这可以帮助团队把检查资源放到更关键的位置,但具体公差仍要依据本项目设计。
在检具之前统一判定逻辑
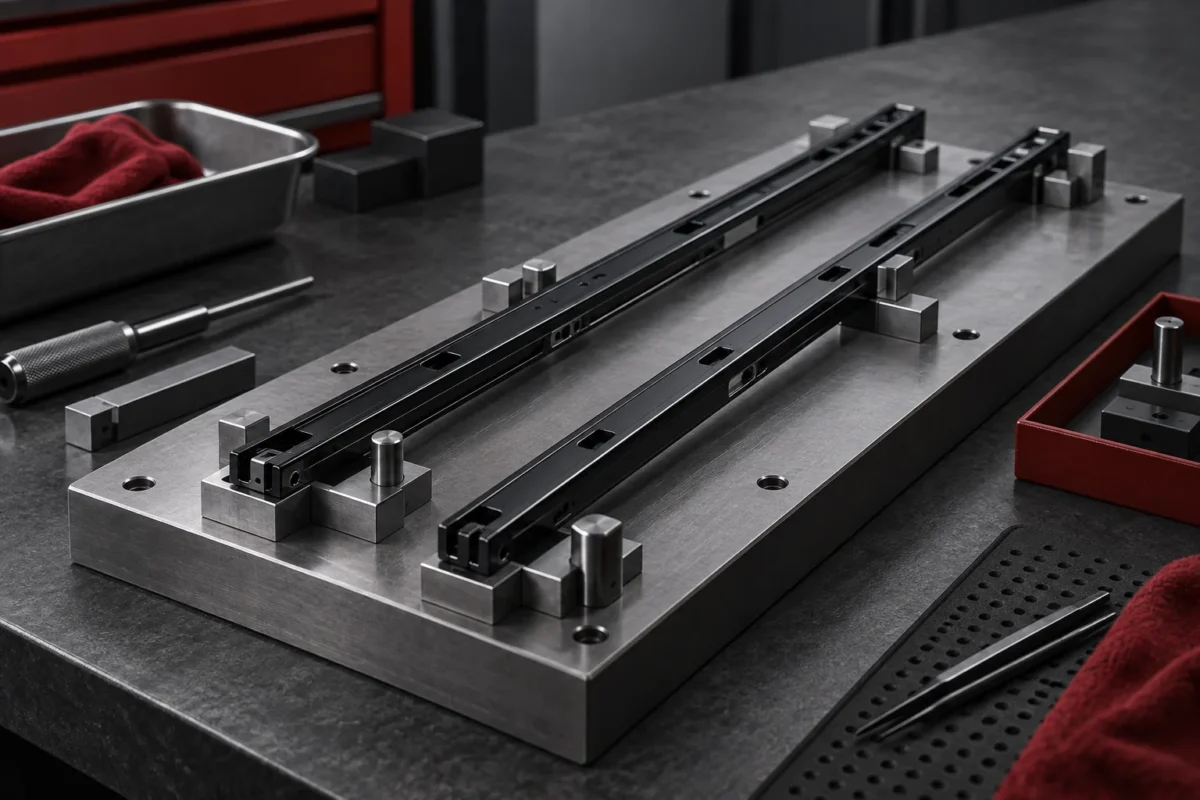
检具并不是越复杂越好。先写明需要判断的状态、装夹方式及允许施加的力,再讨论采用通止、尺寸测量或装配检查。若检验时需要明显压弯零件才能放入,应查清这种方式是否符合设计要求,不能让检具把异常隐藏起来。
返工分析建议记录
- 来料单件状态与配对壳体编号。
- 定位、装夹及测量方法。
- 干涉、间隙或齐平问题的具体位置。
- 调整动作及其对其他配合点的影响。
常见问题
全部尺寸公差收紧就能减少返工吗?
不一定,先识别真正影响装配的关系,避免增加无效成本。
试装通过能代替尺寸报告吗?
两者回答的问题不同,应按项目需要组合使用。
向奥格反馈侧边条问题时,附上配合件、测量基准和异常位置,通常比只提供不合格数量更有帮助。
技术参考:具体规格与验收要求以项目图纸及约定测试条件为准。