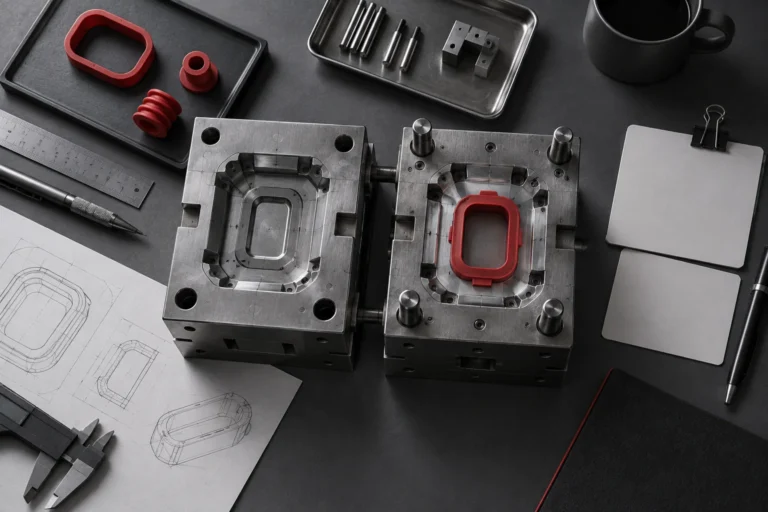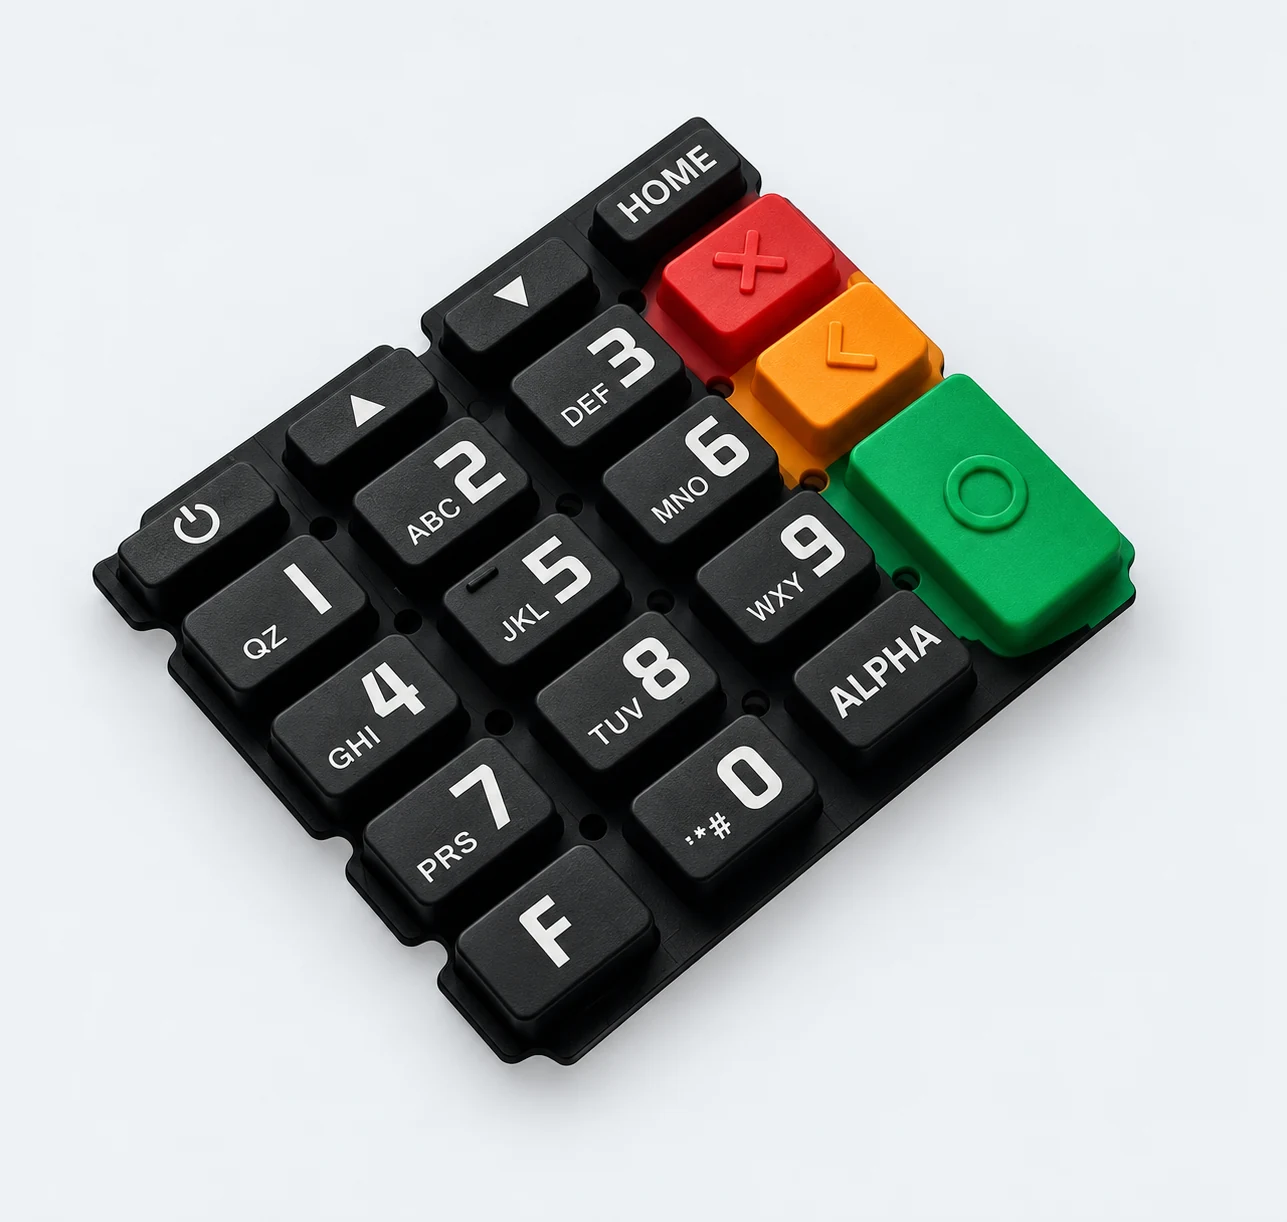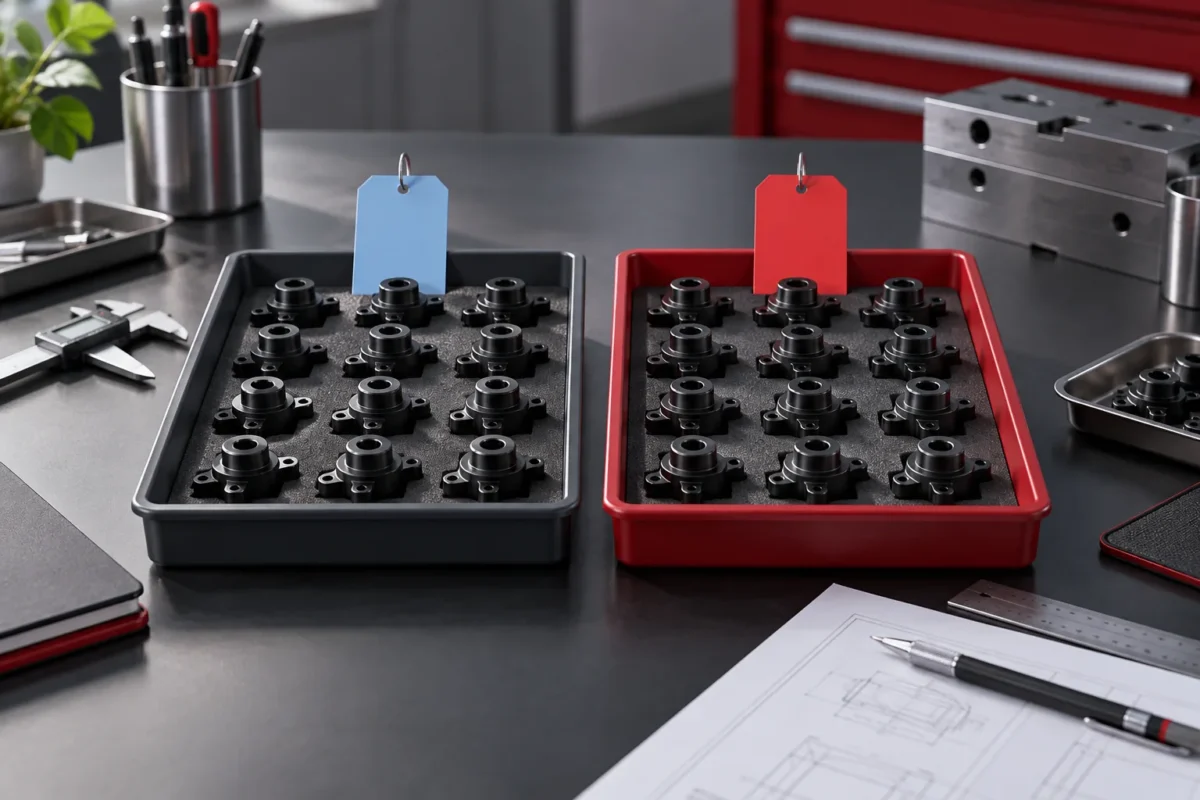
T0、T1 等试模称呼可以帮助区分轮次,但不同团队的具体用法可能不同。管理样件时,不应只依赖这一标签或样件颜色,而应把模具、图纸、材料、过程状态与本轮目的关联起来。
先约定轮次标签的含义
项目启动时说明每个名称代表什么阶段,什么变化会触发新版本。第一次试模并不必然等同于外观批准,下一轮也不必然意味着全部问题已关闭。可制造性评审需要连接实际结构与工艺条件。 Protolabs:可制造性设计的基本要素 样件轮次管理的作用,是让这些条件可追踪,而不是给结果自动赋予合格状态。
每轮样件应回答不同问题
在送样单上写清本轮要验证的事项,例如包胶范围、插拔配合、字符位置或特定缺陷改善。把上一轮问题编号带到本轮记录中,分别标明已改善、仍存在、无法判断和出现的新问题。不要只用“比上次好”作为结论。
保留基准样件与异常样件
建议按轮次隔离保存,标签关联批准文件与检查记录。若样件经过手工修整,应显著记录处理区域和方式,不能让未经说明的修整件变成默认量产标准。照片用于辅助索引,实物状态与对应记录同样重要。
送样单字段
- 样件编号、数量、轮次与图纸版本。
- 模具或型腔信息、材料与相关过程状态。
- 本轮修改项、验证目的及遗留问题。
- 检查结论、批准范围和下一步安排。
常见问题
T1 样件一定能交给客户验收吗?
取决于项目定义与实际状态,应说明它适合确认哪些事项。
后一轮样件更好,前一轮可以丢弃吗?
建议按项目留样规则保留必要对照,尤其是异常分析尚未关闭时。
奥格试模送样沟通可采用统一记录表,让每轮样件成为解决具体问题的证据。
技术参考:具体规格与验收要求以项目图纸及约定测试条件为准。