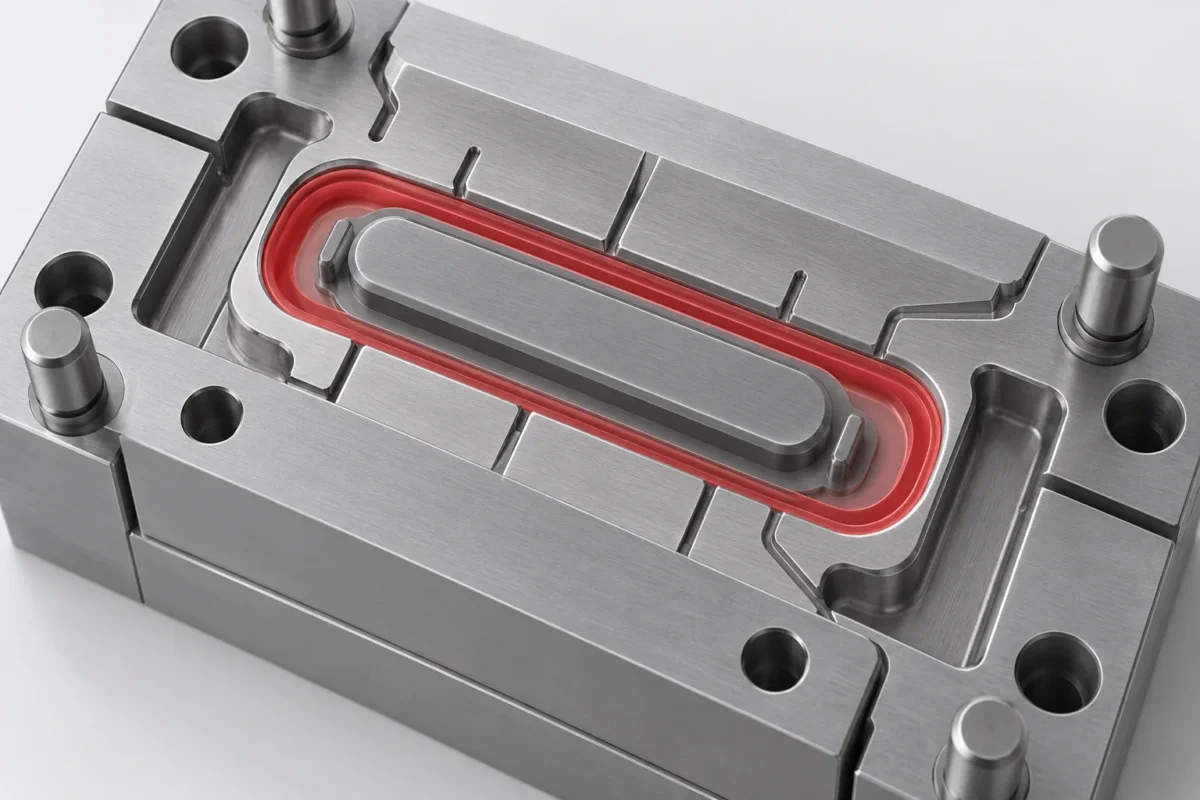
3C精密防水按键的模具排气,应与成型完整性和连续密封边一起评审。排气位置的讨论需要关注流动末端、局部困气、薄膜区域及成型后留下的痕迹。具体开槽尺寸属于模具与工艺设计,不能仅凭一张概念图决定。
从零件功能图开始讨论模具
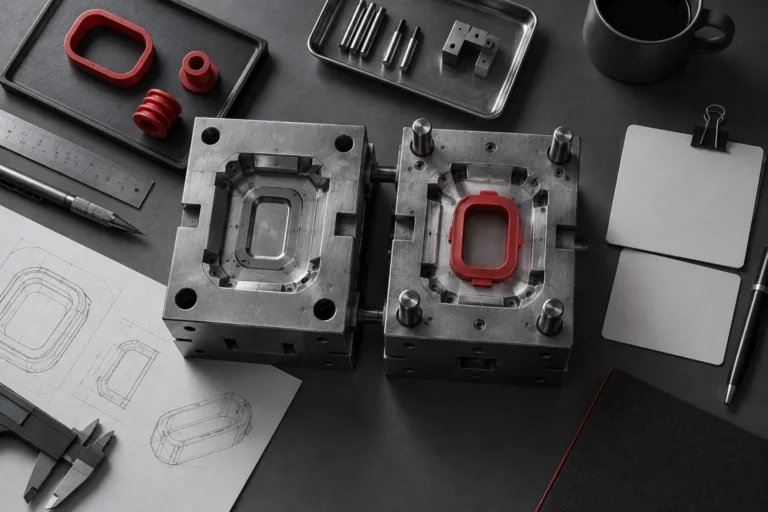
开模前把密封接触带、活动薄膜、结合区和允许成型痕的位置交给模具团队。这样,进胶、分型和排气方案就能围绕功能区进行评审,而不是零件外形确定后再临时寻找排气位置。
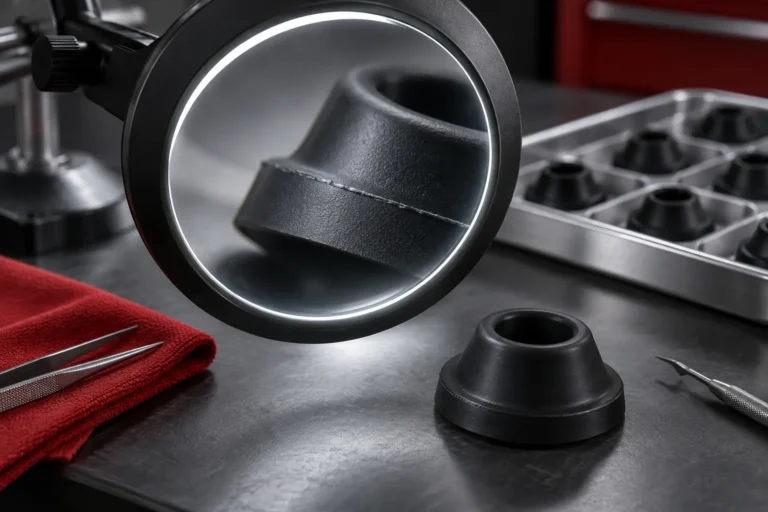
连续密封边上的局部变化应说明怎样检查。模具上的排气安排、成型后零件的实际轮廓和装配接触状态是三个层面的证据,需要相互对应。
试模时记录位置关系
如果出现填充不完整、气泡或局部空洞,可在同一张定位图上记录发生位置、模腔、工艺版本和出现阶段。仅用“增加压力”描述改善措施,无法解释问题是否在其他位置重新出现。
建议由工艺和模具责任人员结合实际材料、设备和试模现象提出调整。变更排气或进胶安排后,重新观察原问题位置及相邻功能区,并保留对比样件。
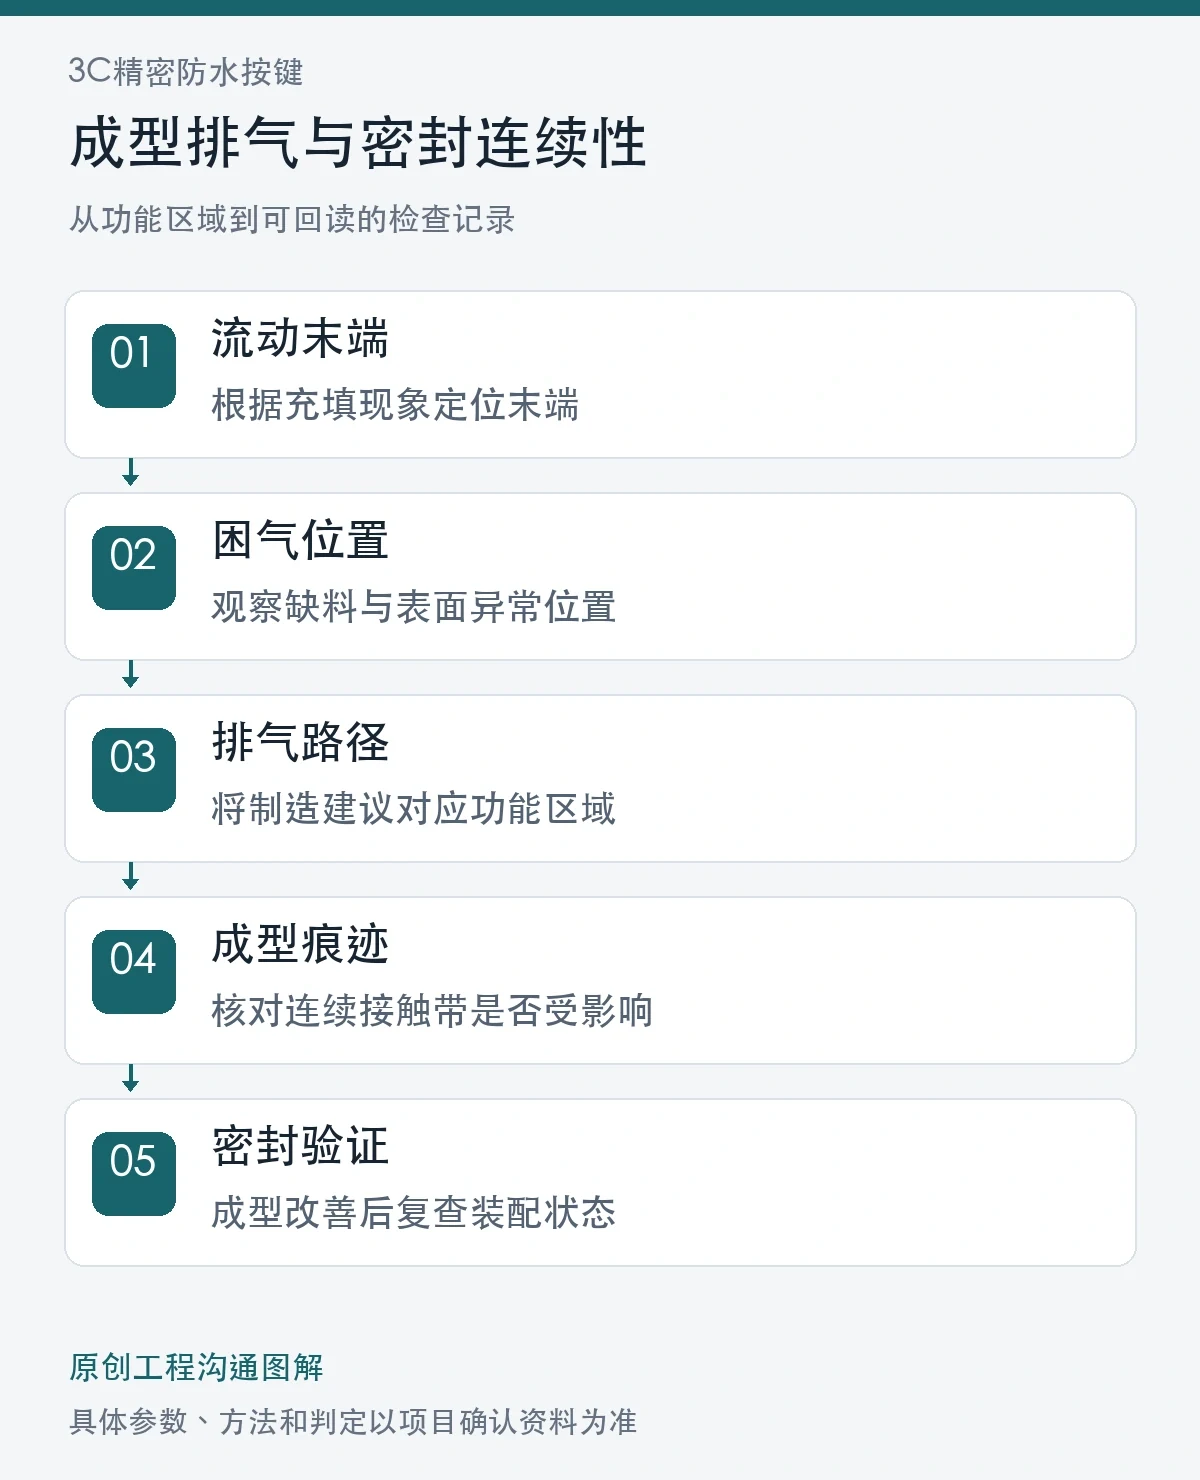
成型完整与接触连续要分别确认
零件看起来填充完整后,还应确认密封接触带有没有局部凸起、凹缺或处理痕迹。薄膜区域也需要观察厚薄过渡和动作状态。外观检查、尺寸检查与密封验证可以互相提供线索,但不能互相替代。
多腔模具应注明样件来源。若问题集中在某个模腔,应分别记录该腔的现象,避免将各腔样品混在一起后失去位置线索。
模具更改如何进入交付资料
对于已接受的调整,应保存模具变更说明、对应试模批次、零件检查记录和装配复核结果。现场修模完成不等于技术文件已更新;后续复试应能找到所使用的模具版本及相关样件。
开发资料可以采用一个简洁的闭环:问题位置、修改内容、试模条件、零件结果、装配结果。每项结果明确对应样件编号,便于继续调整或移交量产。
常见问题
排气痕很小,可以不写入图纸沟通吗?
先判断是否位于功能区。小痕迹若处在密封或活动区域,仍需明确检查方式与可接受条件。
排气位置调整后,只检查原来的缺胶点够吗?
还应检查相邻功能区、分型痕及装配状态。调整是否带来其他变化,要通过对应样件确认。
是否有通用的按键模具排气尺寸?
尺寸应结合材料、结构、设备与模具方案评估。供应商需要看到功能区域和试模现象,才能提出具体方案。
系列阅读:3C精密防水按键专题。可结合下方相关技术文章与产品目录,整理项目资料后进行结构沟通。