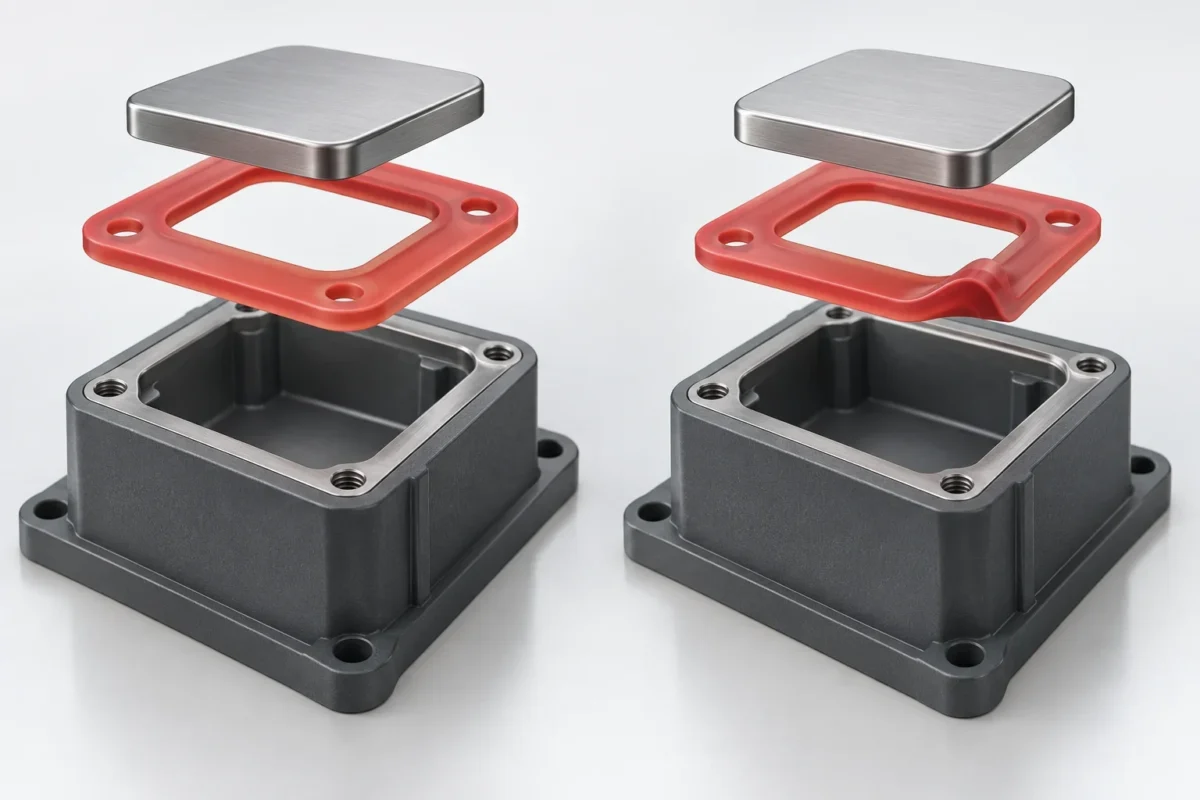
3C精密防水按键装配后的裙边扭曲或翻边,属于需要结合姿态检查的问题。软胶零件来料外形合格,并不能说明装配时的方向、落位和固定已经正确。开发阶段应确定哪些位置能被观察,以及固定后怎样确认它们没有被遮住或挤偏。
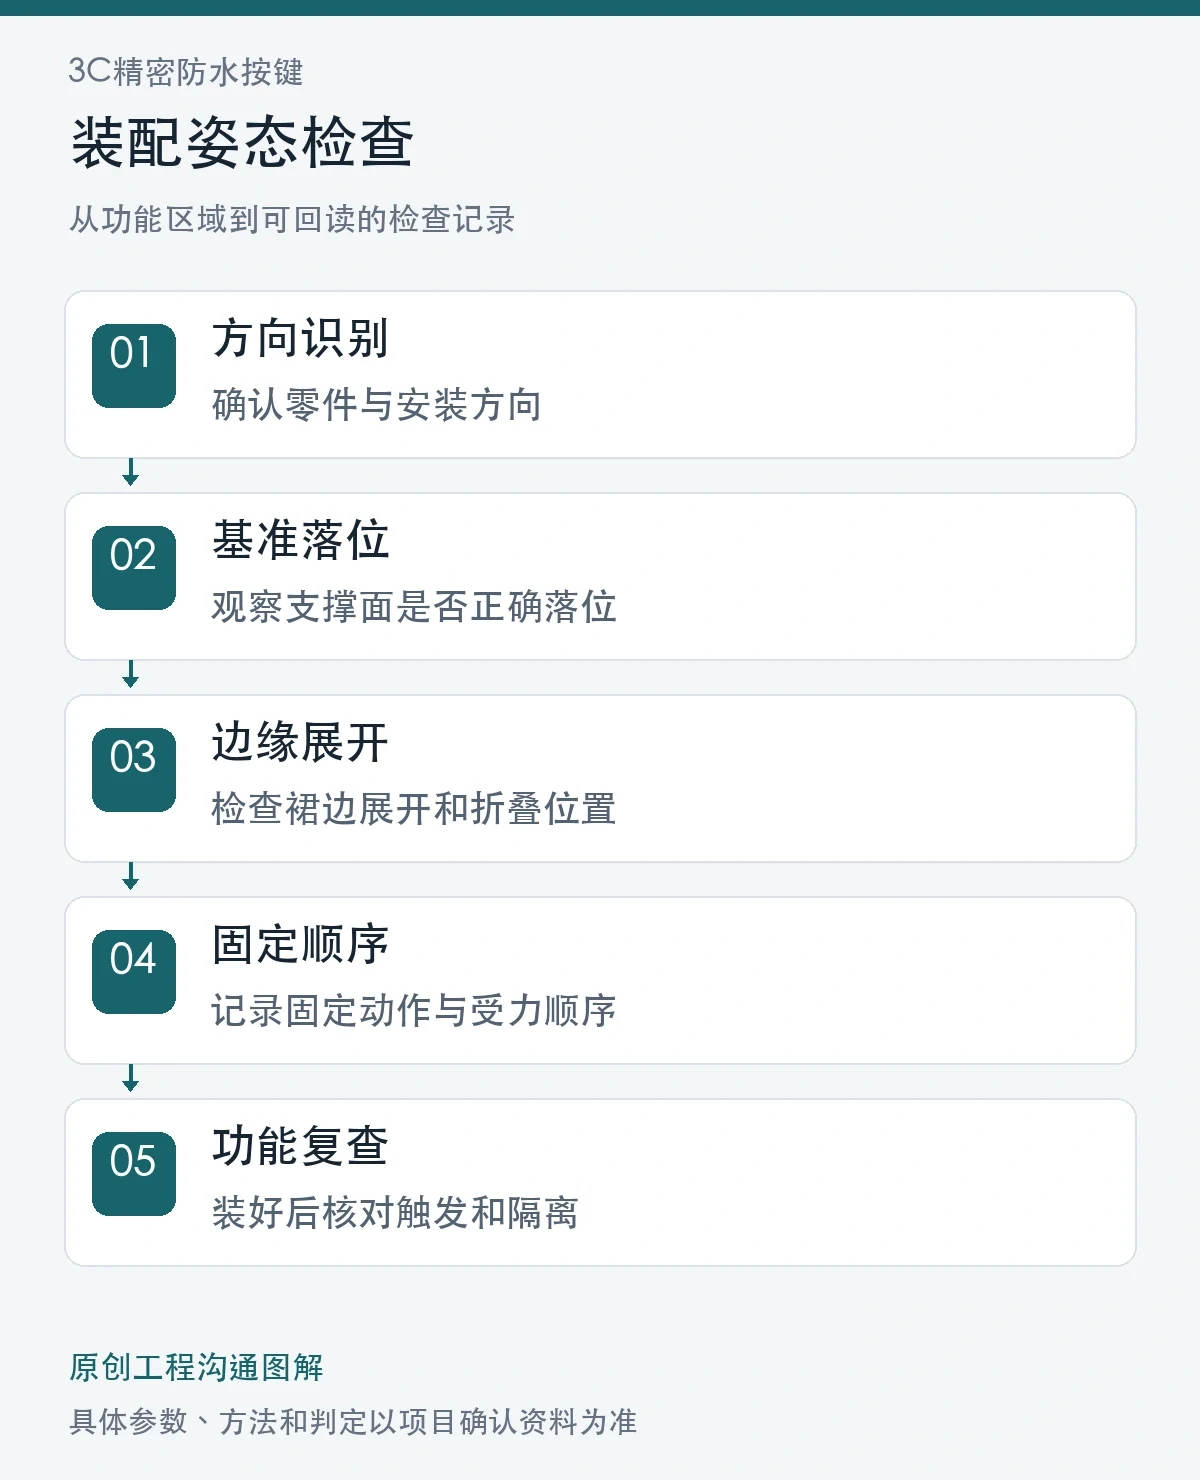
方向识别必须能在现场执行
先确认零件有没有可靠的方向特征,作业人员或设备能否在实际照明、摆放和抓取条件下识别。仅在图纸上标注左右,不一定能避免对称外形装反;若采用定位特征,应检查它与装配基准是否一致。
识别标记不要临时放在密封接触带或薄膜上。任何新增凸点、缺口或印刷区域,都应经过结构与工艺评审,确认不会改变功能。
固定前先确认边缘展开
试装时可分别记录基准落位、裙边展开和固定后的状态。观察重点包括转角有没有被卷起、薄边是否进入不应进入的缝隙,以及局部是否悬空。对于固定后不可见的区域,应在开发阶段安排可核对的中间检查。
固定顺序也要进入记录。先压住某一边再处理另一边,可能与均匀落位得到不同的姿态;具体装配方法应通过项目样件确认,而不是默认所有软胶都能自动复位。
用装配状态区分问题来源
出现扭曲时,先保留当前姿态,然后核对零件、壳体和支撑版本。未装配零件已经变形,与装配过程中发生翻边,需要分别记录。返工重装后功能恢复,也应注明返工动作,不能直接把返工后的结果算作首次装配通过。
项目需要时,可以用透明观察件、辅助定位图或分阶段照片开展开发检查。这些方法用于观察过程,其材料和约束与正式壳体不同的地方应记录;不能用观察件的结果直接代表量产整机验证。
放行时同时回读动作和隔离
装配完成后,按约定位置检查触发、回弹和接触状态,再进行相应密封验证。按键能触发,说明某项操作功能成立,未必说明裙边完整落位;外观平整也不替代内部装配检查。
将方向、固定顺序、检查点和异常处理写成简洁作业要求,有助于后续人员按照同一方法维护和复验。
常见问题
翻边后重新按平,可以直接继续装配吗?
按项目返工方法处理,并检查薄边是否受损、位置是否正确。应保留返工记录及后续功能验证。
固定后看不到密封裙边,如何检验?
开发时设置固定前检查点,并寻找能间接确认落位的项目方法。不可见区域需要提前解决检查路径。
装配方向标识越多越好吗?
标识应清楚、可执行,并避开功能敏感区域。多个相互矛盾或难以识别的标记反而增加误装风险。
系列阅读:3C精密防水按键专题。可结合下方相关技术文章与产品目录,整理项目资料后进行结构沟通。