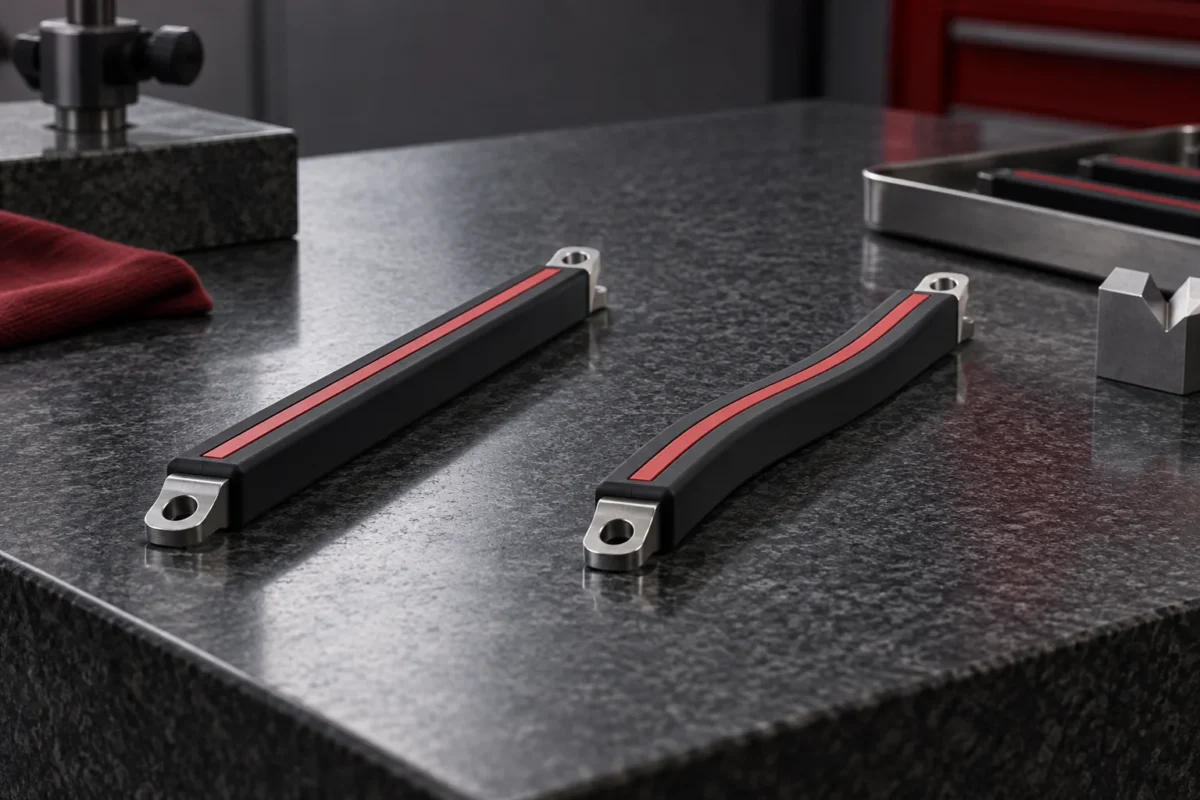
包胶件变形排查建议沿“基材来料—成型后—后处理—装配后”分阶段记录。先确认变形在哪一步出现,再分析可能原因,比看到成品翘曲后直接调整某个工艺参数更有依据。
保留过程中的同一件样品
如果条件允许,可为基材和成品建立配对编号,在关键阶段使用一致的支撑与观察方式记录。不同样品之间的对比容易混入个体差异,尤其在零件细长或柔软时,更需要说明放置状态。没有可靠基准的照片只能作为线索,不能直接替代尺寸判断。
区分自由状态与受约束状态
某些零件在自由放置与装入壳体后表现不同。应由设计方明确检验时采用哪一种状态,是否允许特定装夹,以及功能上真正需要满足的关系。关键质量特征的选择应服务于零件用途与测量计划。 Protolabs:注塑零件的关键质量特征 不能为了让数据合格而临时改变测量支撑方式。
用受控比较验证修改方向
可以分别比较基材批次、结构版本或工艺方案,但应记录每次改变的因素,并尽量保持其他条件一致。若一次同时改动多项内容,即便变形减轻,也难以解释原因。改动可能影响外观、结合界面和装配,应把相关复验写进任务。
异常报告应包含
- 首次发现变形的工序与样品状态。
- 图纸版本、材料或基材批次。
- 支撑、装夹、测量及观察条件。
- 修改变量、对照结果与待验证假设。
常见问题
压平后可以装上,就能判合格吗?
需要看图纸和使用要求,不能用临时外力掩盖未经允许的状态。
只换更硬的材料会有效吗?
可能引入其他变化,应先明确原因,再比较候选方案。
向奥格反馈包胶变形时,尽量同时提供未装配与装配状态,让分析从真实过程开始。
技术参考:具体规格与验收要求以项目图纸及约定测试条件为准。