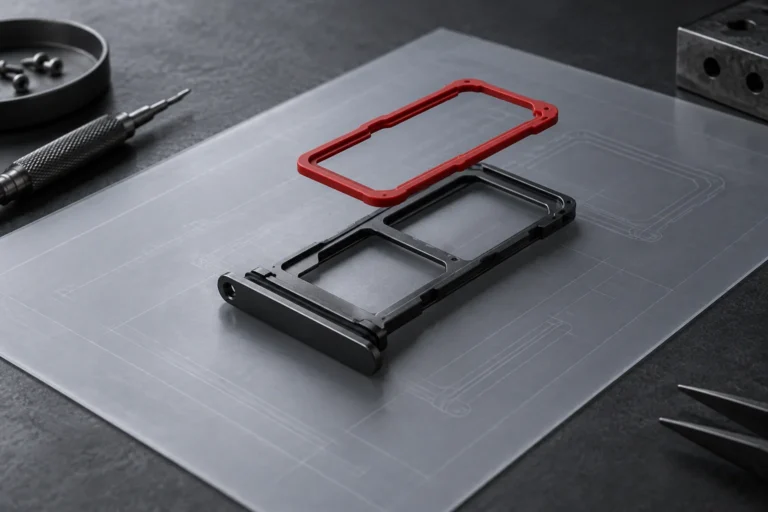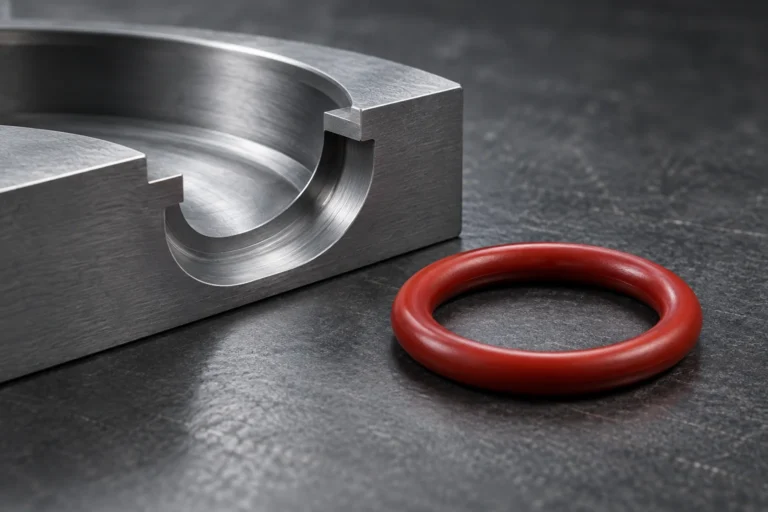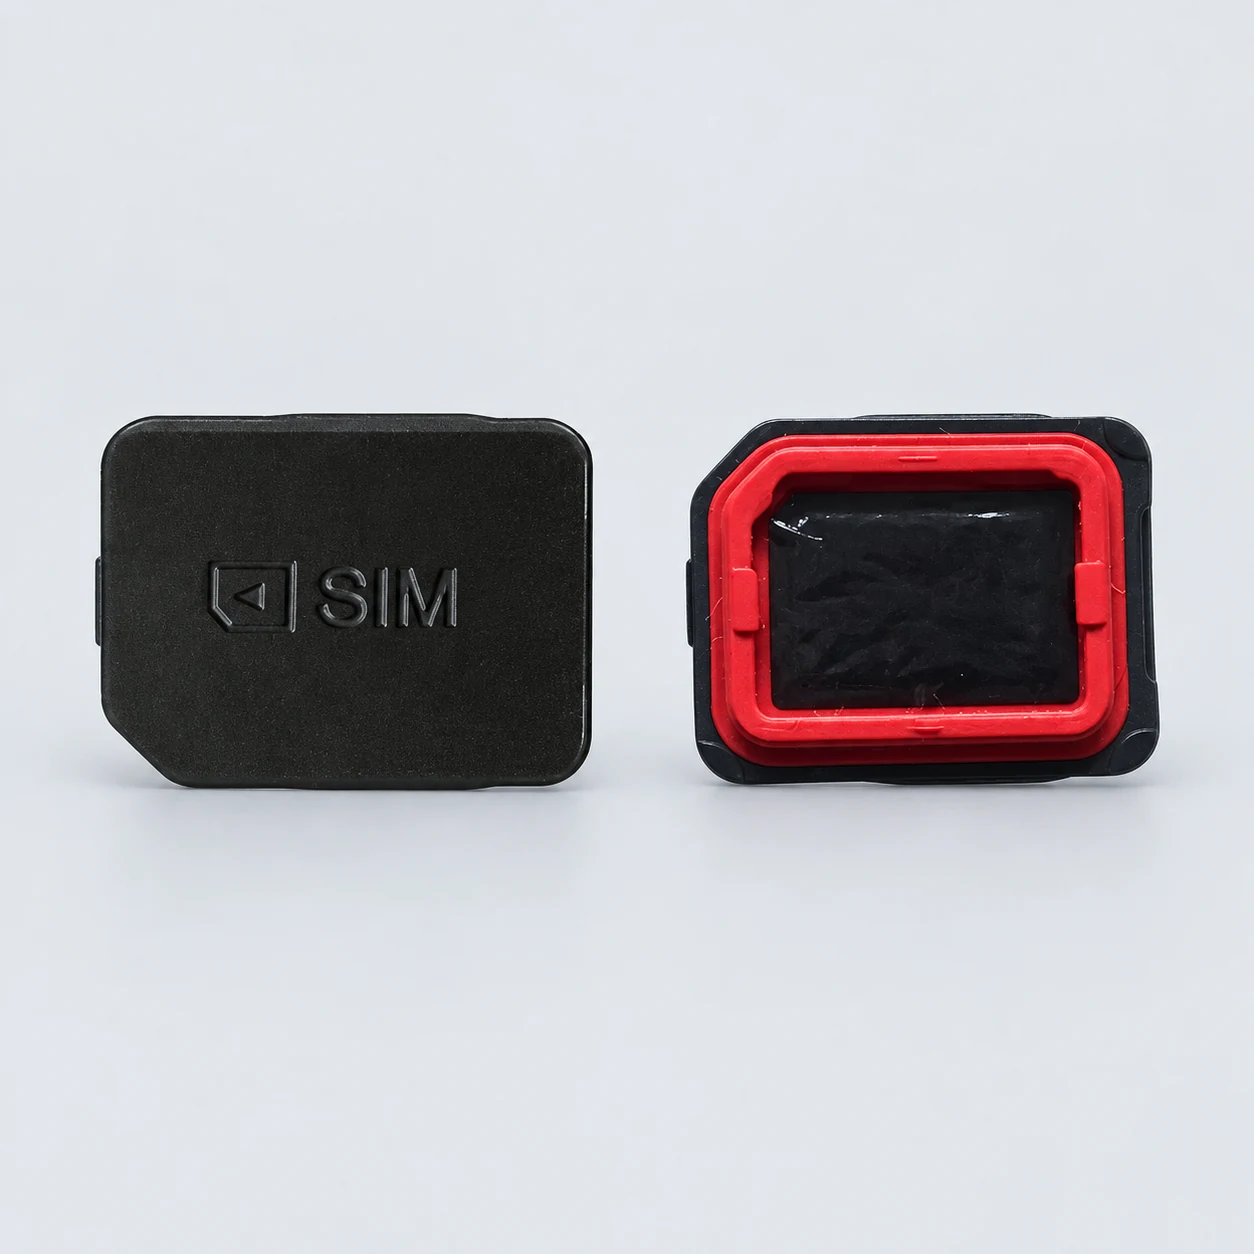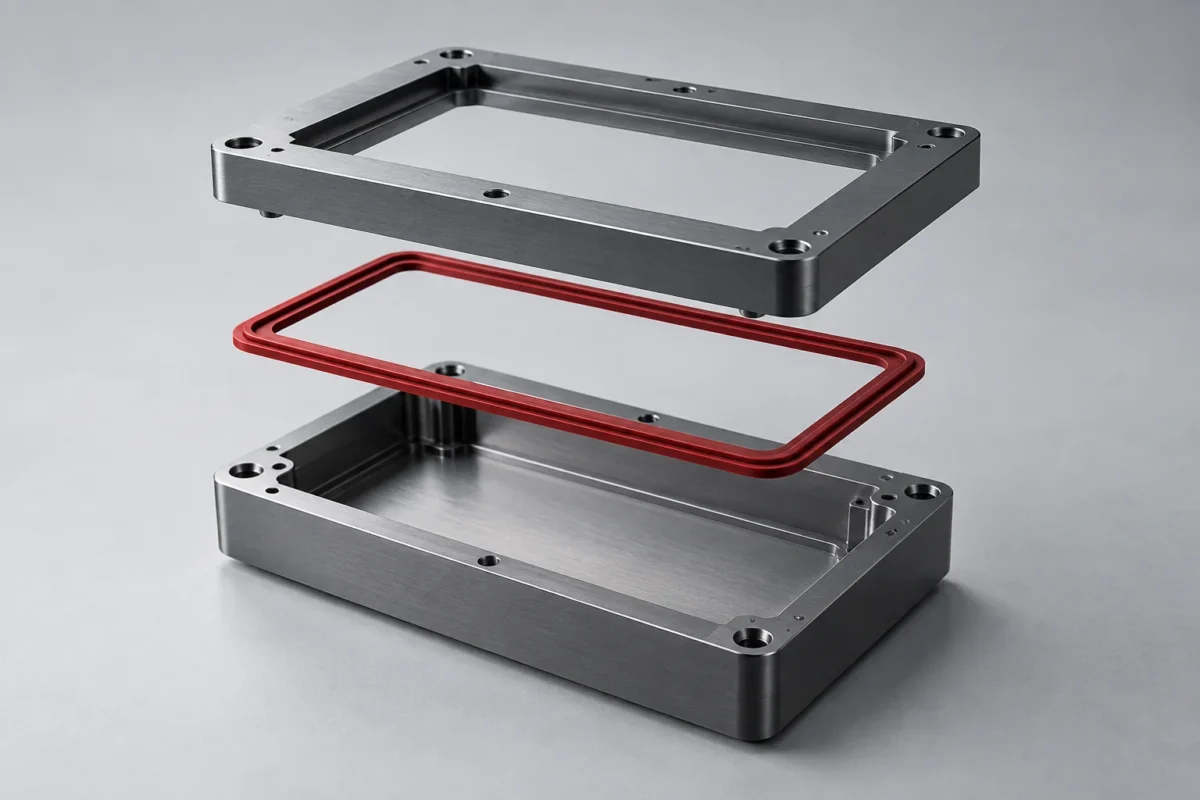
密封结构公差链讨论的目标,是理解多个尺寸变化如何共同影响最终配合。不能只要求每个零件单独合格,还要说明装配后需要保持的间隙、压紧或定位关系,再由设计人员确定各项尺寸的分配。
从功能结果倒推关联尺寸
先写出希望控制的最终状态,例如某处接触能否保持连续,或盖体能否达到规定位置。沿这个状态找到涉及的壳体、密封件、固定件和定位基准。没有参与功能关系的尺寸,不应因为容易测量就占据评审重点。
给每个尺寸统一基准与状态
柔性件的自由尺寸、装夹后的尺寸和装配后的表现不能随意混用。相关方应明确测量方式、方向与环境条件,再讨论数据如何进入公差分析。Protolabs 的关键质量特征资料强调将设计要求转成明确检查项目,可作为组织这类沟通的背景。 Protolabs:注塑零件的关键质量特征
把极限组合与实际验证连接起来
公差分析由负责设计的工程人员根据采用的方法完成,本文不提供可通用套用的压缩比例。分析输出应说明敏感尺寸、假设条件与风险组合,再安排相应样件验证。若装配过程本身会改变零件状态,还要把装配方法纳入评审。
评审会议需要带走什么
- 一张标明功能结果、基准和相关尺寸的关系图。
- 关键尺寸的责任方与测量方法。
- 分析假设、敏感项与需要验证的组合。
- 设计变化后需要重新评估的触发条件。
常见问题
所有公差都缩小一半就更好吗?
不一定,应先确认敏感项和可实现性,再评估成本与收益。
样件装配正常就无需分析了吗?
单组样件不一定覆盖允许范围内的其他组合,仍需按项目风险判断。
奥格密封件评审建议同时提供配合零件的关键尺寸,让部件公差围绕最终装配关系讨论。
技术参考:具体规格与验收要求以项目图纸及约定测试条件为准。