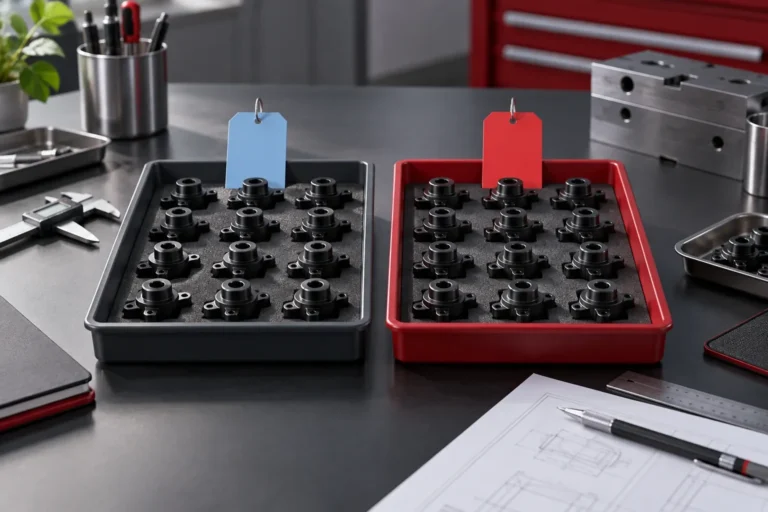
多腔产品可以按批准方案组织检验,但开发和异常分析阶段应保留模腔身份。把所有结果混在一起求平均,可能看不出某个模腔持续偏移,影响问题定位和处置范围。
让样件能回到所属模腔
Protolabs资料区分多腔模具与不同零件组合的家族模具,说明一次成型可以产出多个部件。对本项目,建议从试模起建立模腔识别方式;标识位置应避开功能面,并由设计确认。无法直接在零件上标记时,可通过托盘位置和记录保持身份。
先分腔观察,再看整体
将关键尺寸、外观异常和功能结果按模腔分组,同时保留时间顺序。若某一腔持续出现偏差,需检查相应结构及工艺条件;若所有模腔同时变化,可寻找共同因素。整体平均值可以作为描述,但不能掩盖各组是否满足要求。
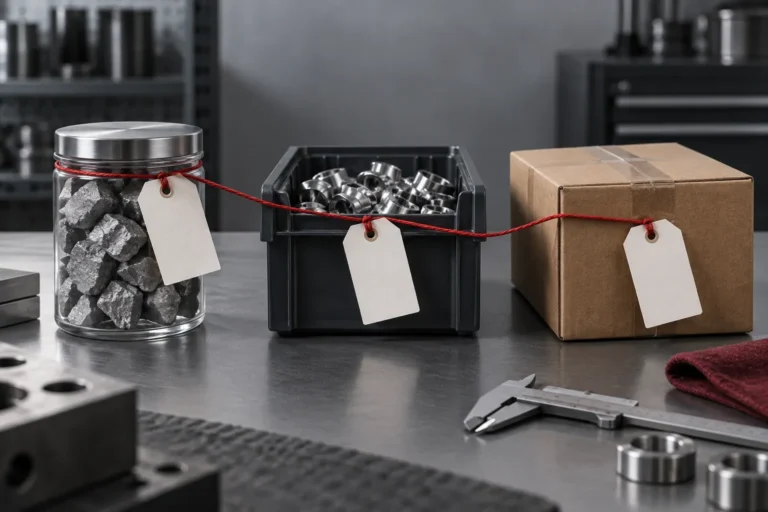
处置范围应有证据支持
发现单腔异常后,隔离范围要结合实际识别能力和记录可靠性判断。没有可追踪身份的混合产品,不能凭猜测认定只有某一小部分受影响。修正后应检查问题腔,也应确认其他模腔未因共同工艺调整产生新的变化。
执行清单
- 建立模腔身份与托盘映射。
- 分腔保存关键结果和时间序列。
- 区分局部异常与共同变化。
- 依据实际追踪能力确定隔离范围。
常见问题
所有模腔使用同一图纸,就可以不区分吗?
图纸相同并不替代过程证据,分腔记录有助于确认一致性。
只检查首件是否足以代表整批各腔?
应结合过程变化和检验方案确定,不能由一次结果覆盖所有时段。
参考来源
延伸阅读
技术参考:具体规格与验收要求以项目图纸及约定测试条件为准。